

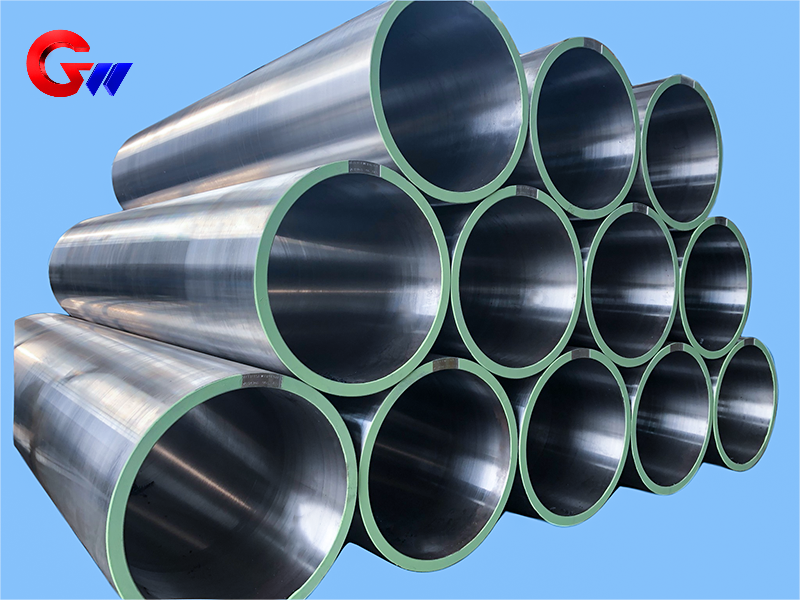
کولڈ رولنگ مل مشین کی اپنی مرضی کے مطابق 35CrMoV اسٹیل آستین
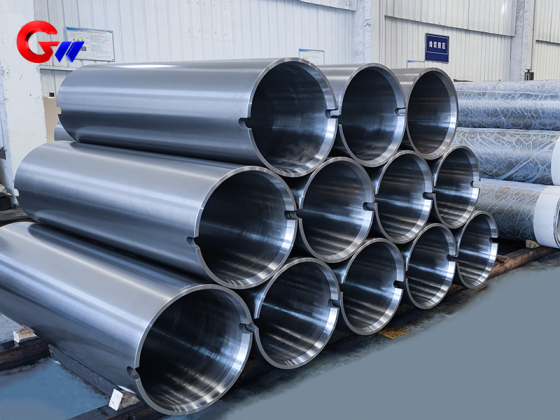
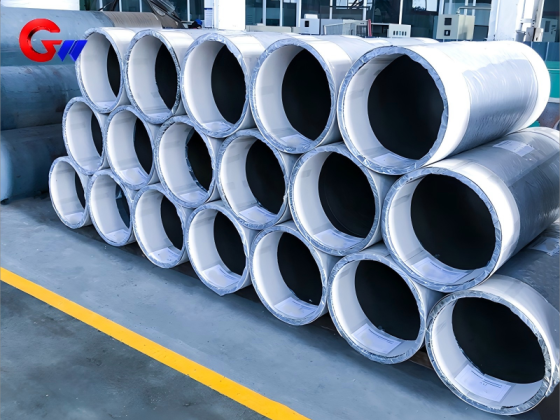
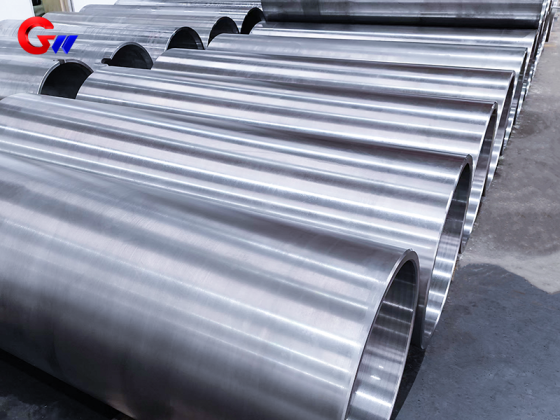
کولڈ رولنگ ملز کے لیے 35CrMoV سٹیل آستین فورس ٹرانسمیشن، رول سپورٹ اور کولڈ رولنگ آلات میں درست پوزیشننگ کے لیے ایک حسب ضرورت اعلیٰ طاقت والا جزو ہے۔ آستین کی تفصیلات Φ502 × Φ560 × 1700 ملی میٹر ہے۔ بجھے ہوئے اور مزاج کی حالت میں، فراہم کردہ مکینیکل خصوصیات میں 900–1100 MPa کی تناؤ کی طاقت، 750-950 MPa کی پیداواری طاقت، ≥12% کی لمبائی، کمرے کے درجہ حرارت پر ≥50 J کی اثر توانائی، HRC کی سختی 28–35 فیصد، اور سیکشن 5≥45 سکڑنا شامل ہیں۔ آستین کو کنٹرول شدہ فورجنگ، درستگی کی مشینی، ہیٹ ٹریٹمنٹ، سطح کو مضبوط بنانے اور معائنہ کے عمل کے ذریعے تیار کیا جاتا ہے۔
- GW Precision
- چین، لوویانگ
- معاہدہ کی شرط
- اسٹیل سپول کی سالانہ صلاحیت 4000 ٹکڑے ہے۔
- معلومات
 کولڈ رولنگ مل مشین کے لیے اپنی مرضی کے مطابق 35CrMoV اسٹیل آستین
دیکولڈ رولنگ ملز کے لیے 35CrMoV اسٹیل آستینیہ ایک حسب ضرورت مکینیکل جزو ہے جو کولڈ رولنگ آلات میں فورس ٹرانسمیشن، رول سپورٹ، پوزیشننگ اور مستحکم آپریشن کے لیے ڈیزائن کیا گیا ہے۔ آستین سے تیار کیا جاتا ہے35CrMoV سٹیلاور اس کا ایک مخصوص سائز ہے۔Φ502 × Φ560 × 1700 ملی میٹر.
کولڈ رولنگ کے دوران، آستین رولنگ ٹارک، ریڈیل رولنگ فورس، کمپن، اثر لوڈنگ، سلائیڈنگ رگڑ اور درجہ حرارت کی تبدیلیوں کے سامنے آتی ہے۔ لہذا، اس کی مادی خصوصیات، ارتکاز، سلنڈریت، جہتی درستگی، سطح کی سختی اور متحرک توازن کو رولنگ مل کی ضروریات کے مطابق کنٹرول کرنے کی ضرورت ہے۔
35CrMoV اسٹیل کی مکینیکل پراپرٹیز
فراہم کردہ مکینیکل پراپرٹی ڈیٹا کا اطلاق ہوتا ہے۔35CrMoV سٹیل بجھا ہوا اور معتدل حالت میں، بجھانے کا استعمال کرتے ہوئے اس کے بعد اعلی درجہ حرارت کی ٹیمپرنگ۔
عام کارکردگی کی قدریں ہیں:
تناؤ کی طاقت: 900–1100 MPaGB/T 228.1 (ISO 6892) کے مطابق تجربہ کیا گیا
پیداوار کی طاقت: 750-950 MPa
لمبائی: ≥12%5d کے گیج کی لمبائی کے ساتھ، جہاں d نمونہ قطر ہے۔
اثر توانائی: کمرے کے درجہ حرارت پر ≥50 JGB/T 229 (ISO 148) کے مطابق
سختی: HRC 28–35GB/T 230.1 کے مطابق، بجھے ہوئے اور غصے کی حالت میں
سیکشنل سکڑنا: ≥45%
یہ خصوصیات کولڈ رولنگ آلات میں بار بار مکینیکل لوڈنگ کے تحت چلنے والی اسٹیل آستین کے لیے طاقت، سختی اور اخترتی مزاحمت کا امتزاج فراہم کرتی ہیں۔
مواد کا موازنہ
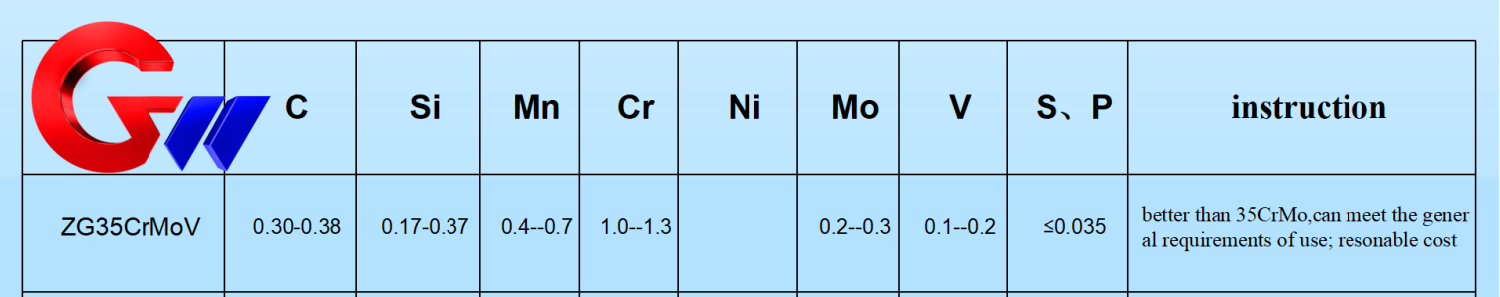
اسٹیل آستین کی ایپلی کیشنز کے لیے استعمال ہونے والے دیگر Cr-Mo الائے اسٹیلز کے مقابلے،35CrMoVطاقت اور جفاکشی کا متوازن امتزاج فراہم کرتا ہے۔
حوالہ کے لیے، فراہم کردہ مواد کا موازنہ درج ذیل عام اقدار دیتا ہے:
| مواد | کاربن کا مواد | وینڈیم مواد | تناؤ کی طاقت | اہم خصوصیات |
|---|---|---|---|---|
| 35CrMoV | 0.32–0.40% | 0.10–0.20% | 900–1100 MPa | جامع طاقت اور جفاکشی، نسبتاً کم قیمت |
| 42CrMo | 0.38–0.45% | - | 1000–1200 MPa | اعلی طاقت، لیکن قدرے کم جفاکشی۔ |
| 34CrNiMo6 | 0.30–0.38% | - | 1000–1300 MPa | نکل سمیت اعلی جفاکشی اور تھکاوٹ کے خلاف مزاحمت |
35CrMoV کا انتخاب اپنی مرضی کے مطابق کولڈ رولنگ مل اسٹیل آستین کے لیے مکینیکل کارکردگی اور مینوفیکچرنگ لاگت کے درمیان ایک عملی توازن فراہم کرتا ہے۔
کولڈ رولنگ ملز میں فنکشن
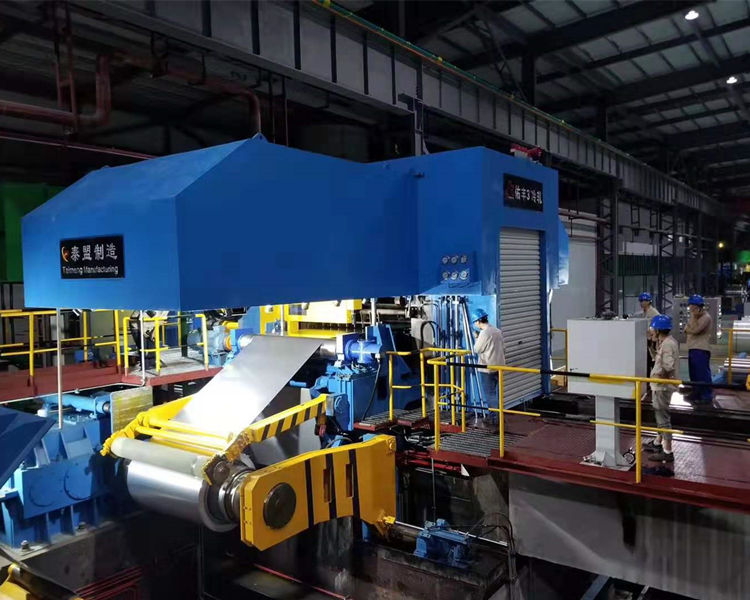
اپنی مرضی کے مطابق35CrMoV اسٹیل آستینکولڈ رولنگ مل میں کئی کام کرتا ہے۔
سب سے پہلے، یہ فراہم کرتا ہےفورس ٹرانسمیشن اور سپورٹ. آستین رولنگ مل اور ٹرانسمیشن شافٹ کو جوڑتی ہے، رولنگ ٹارک کو منتقل کرتی ہے جو پہنچ سکتی ہے2000 kN·m یا اس سے زیادہ، اور تقریبا کی حد میں ریڈیل رولنگ فورسز کا مقابلہ کرتا ہے۔500-3000 ٹنفراہم کردہ درخواست کے ڈیٹا کے مطابق۔
دوسرا، آستین فراہم کرتا ہےصحت سے متعلق پوزیشننگ. رولنگ مل اور ٹرانسمیشن سسٹم کے درمیان مخصوص ہم آہنگی ہے۔≤0.02 ملی میٹر. اس تعلق کو برقرار رکھنے سے سیدھ سے متعلق مسائل جیسے کہ پٹی کی انحراف اور ناہموار پٹی کی موٹائی کو کم کرنے میں مدد ملتی ہے۔
تیسرا، آستین میں حصہ ڈالتا ہےتھکاوٹ کی مزاحمت اور کمپن بفرنگ. کولڈ رولنگ کا سامان کمپن اور اثر بوجھ کا تجربہ کر سکتا ہے، بشمول بہاؤ کی شرح میں اچانک تبدیلیوں کی وجہ سے متحرک قوتیں۔ اس لیے آستین کو بار بار لوڈنگ کا سامنا کرنے کے لیے کافی طاقت اور سختی کی ضرورت ہوتی ہے۔
مزاحمت اور تھرمل استحکام پہنیں۔
اسٹیل آستین اور بیئرنگ یا رولر کے اجزاء کے درمیان رابطے کی سطح طویل مدتی سلائیڈنگ رگڑ کا تجربہ کر سکتی ہے۔ فراہم کردہ تکنیکی ضرورت کی سطح کی سختی کی وضاحت کرتی ہے۔HRC 50-55رابطے کی سطح کے لباس مزاحمت کو بہتر بنانے کے لیے۔
کولڈ رولنگ کا سامان عام طور پر تقریباً کام کرتا ہے۔60–120 °Cفراہم کردہ ورکنگ کنڈیشن ڈیٹا کے تحت۔ آستین کو ان درجہ حرارت کے تحت جہتی درستگی کو برقرار رکھنے کی ضرورت ہے، اور اس کی تھرمل توسیع کی خصوصیات کو رولنگ مل سسٹم کے ساتھ ہم آہنگ ہونے کی ضرورت ہے۔
بنیادی سختی اور سطح کی مضبوطی کا امتزاج اسٹیل آستین کو اندرونی مواد کی ساخت اور کام کرنے والے رابطے کی سطح کے درمیان مختلف ضروریات کو پورا کرنے کی اجازت دیتا ہے۔
جعل سازی اور خالی تیاری
مینوفیکچرنگ کا عمل بلٹ کی تیاری کے ساتھ شروع ہوتا ہے۔ فراہم کردہ عمل کے استعمال کی وضاحت کرتا ہے۔ESR سٹیل کے انگوٹکے ساتھ، ایک صاف مواد کی حالت حاصل کرنے کے لئےS اور P ≤0.015% تک کنٹرول.
خالی جگہ کے ذریعے بنتی ہے۔1100–850 °C پر کثیر جہتی فورجنگکے فورجنگ تناسب کے ساتھ≥4. اس جعل سازی کے عمل کا مقصد کاسٹنگ سے متعلق نقائص کو ختم کرنا اور مواد کی اندرونی ساخت کو بہتر بنانا ہے۔
جعل سازی کے بعد، خالی جگہ کو فوری طور پر معمول پر لایا جاتا ہے۔880°C × 2 h. نارملائزنگ کا استعمال اناج کی ساخت کو بہتر بنانے اور بعد میں مشینی اور گرمی کے علاج کے لیے موزوں حالت قائم کرنے کے لیے کیا جاتا ہے۔
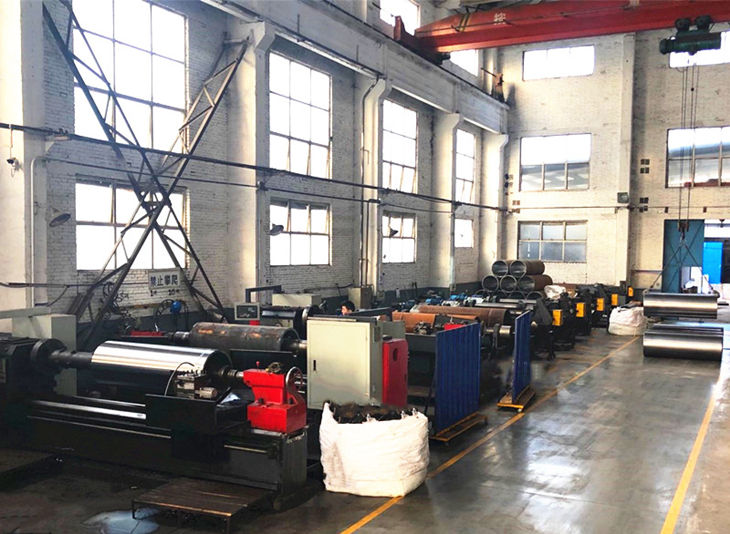
صحت سے متعلق مشینی
جعل سازی اور ابتدائی ہیٹ ٹریٹمنٹ کے بعد، سٹیل کی آستین کھردری اور نیم صحت سے متعلق مشینی عمل سے گزرتی ہے۔
کھردری مشینی کے دوران، بیرونی قطر اور سرے کے چہروں کو لیتھ کے ذریعے پروسیس کیا جاتا ہے، جس سے مشینی الاؤنس رہ جاتا ہے۔2–3 ملی میٹر. کی ایک مخصوص دھاگے کی درستگی کے ساتھ ڈرلنگ اور ٹیپنگ بھی کی جاتی ہے۔6 ایچ.
اندرونی کولنگ چینل کے لیے، گہرے سوراخ کی ڈرلنگ کا استعمال کیا جاتا ہے۔ فراہم کردہ ضرورت کے سوراخ قطر کی وضاحت کرتی ہے۔Φ15 ±0.2 ملی میٹراور کی سیدھی≤0.1 ملی میٹر/میٹر.
اندرونی سوراخ پھر غضب ہےIT7 درستگی، سلنڈریٹی کے ساتھ کنٹرول کیا جاتا ہے۔≤0.01 ملی میٹر. یہ مشینی کارروائیاں بعد کے درست پیسنے اور ہوننگ کے عمل کے لیے ہندسی بنیاد قائم کرتی ہیں۔
حرارت کا علاج اور سطح کو مضبوط بنانا
35CrMoV سٹیل آستین کے لیے گرمی کے علاج کا اہم عمل ہے۔بجھانے والا اور اعلی درجہ حرارت کا مزاج.
بجھانے کا مخصوص عمل ہے۔850 ° C کے بعد تیل کی ٹھنڈک, پر اعلی درجہ حرارت ٹیمپرنگ کے بعد550°C × 4 h. نتیجے میں سختی کی وضاحت کی گئی ہے۔HRC 28–32مطلوبہ بنیادی جفاکشی کو برقرار رکھتے ہوئے.
کام کرنے والی سطح کے لئے،آئن نائٹرائڈنگلاگو کیا جا سکتا ہے. مخصوص سطح کی سختی ہے≥HV900کی ایک nitrided تہہ گہرائی کے ساتھ0.3–0.5 ملی میٹر. فراہم کردہ اعداد و شمار کے مطابق، یہ علاج پہننے کی مزاحمت کو تقریباً بڑھا سکتا ہے۔پانچ بار.
متبادل طور پر،لیزر بجھانامنتخب طور پر رابطے کی سطح کو مضبوط بنانے کے لیے استعمال کیا جا سکتا ہے۔ لیزر بجھانے کے بعد مخصوص سختی ہےHRC 55–60, اخترتی کو کنٹرول کرنے کے ساتھ<0.03 ملی میٹر.
صحت سے متعلق پیسنے اور معائنہ
گرمی کے علاج اور سطح کو مضبوط کرنے کے بعد، سٹیل آستین صحت سے متعلق مشینی سے گزرتا ہے. اےCNC بیلناکار چکیصحت سے متعلق پیسنے کے لیے استعمال کیا جاتا ہے، جس میں جہتی رواداری کو کنٹرول کیا جاتا ہے۔±0.005 ملی میٹراور سطح کی کھردریRa ≤0.4μm.
اندرونی سوراخ پر ہوننگ کے ذریعے مزید کارروائی کی جاتی ہے، جس میں گول پن کو کنٹرول کیا جاتا ہے۔≤0.005 ملی میٹر.
معائنہ شامل ہے۔الٹراسونک ٹیسٹنگفراہم کردہ کے مطابقEN 10228-3معیاری، اس سے بڑے نقائص کے ساتھΦ1 ملی میٹر. کا استعمال کرتے ہوئے بقایا تناؤ کا بھی معائنہ کیا جا سکتا ہے۔ایکس رے پھیلاؤ کا طریقہ، مخصوص compressive کشیدگی کی پرت تک پہنچنے کے ساتھ≥0.2 ملی میٹر.
معائنہ کے یہ طریقہ کار اندرونی مواد کے معیار، مشینی درستگی اور تیار سٹیل کی آستین کے لیے بقایا تناؤ کا اضافی کنٹرول فراہم کرتے ہیں۔
سرشار ہول ڈرلنگ کا سامان
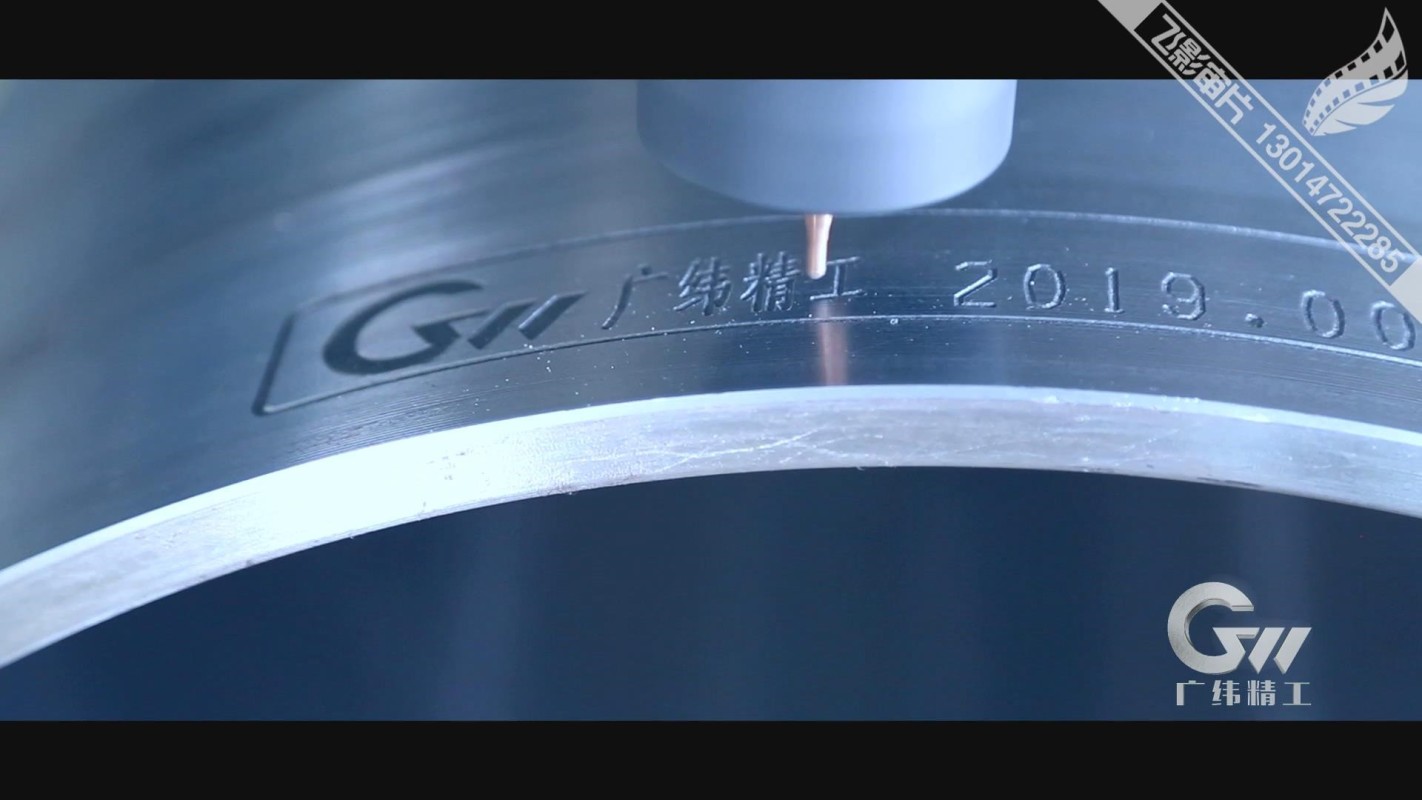
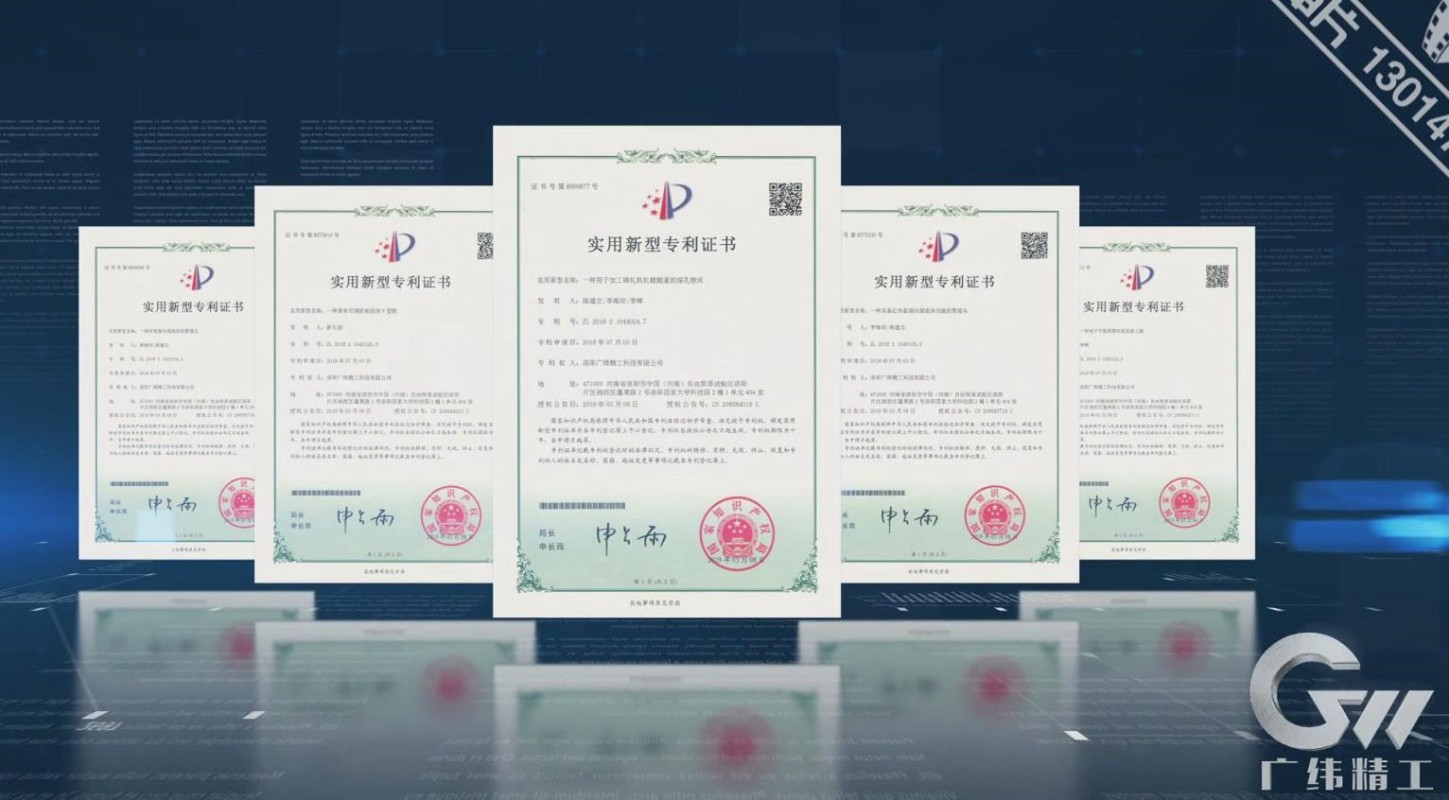
GW پریسجن ٹیکنالوجی ایک استعمال کرتی ہے۔آزادانہ طور پر تیار سرشار سوراخ ڈرلنگ مشینسٹیل آستین پروسیسنگ کے لئے. سازوسامان کمپنی کی طرف سے تحقیق اور تیار کیا گیا تھا اور ایک حاصل کیا گیا ہےقومی پیٹنٹ.
مشین کو اچھی سختی، بغیر واپسی کے کلیمپ مشینی ڈھانچے اور اعلی مشینی درستگی کے ساتھ ڈیزائن کیا گیا ہے۔ سازوسامان اور مینوفیکچرنگ کے عمل میں مسلسل بہتری کے ذریعے، GW پریسجن ٹیکنالوجی نے ایک مربوط پروسیسنگ سسٹم تیار کیا ہےارتکاز، سلنڈریت، ہم آہنگی اور متحرک توازن35CrMoV اسٹیل آستین کا۔
مخصوص جہتی رواداری اور جیومیٹرک درستگی کی ضروریات کو سٹیل آستین کے لیے کسٹمر کی ضروریات کے مطابق کنٹرول کیا جاتا ہے۔ یہ مینوفیکچرنگ کے عمل کو مختلف کولڈ رولنگ مل کنفیگریشنز اور تکنیکی خصوصیات کے مطابق ڈھالنے کی اجازت دیتا ہے۔
اپنی مرضی کے مطابق کولڈ رولنگ مل اسٹیل آستین
دی35CrMoV اسٹیل آستینگاہک کی کولڈ رولنگ مل کی تکنیکی ضروریات کے مطابق تیار کیا جاتا ہے۔ اس کا مخصوص سائز ہے۔Φ502 × Φ560 × 1700 ملی میٹرکنٹرول شدہ مکینیکل خصوصیات، مشینی درستگی، سطح کی کارکردگی اور معائنہ کی ضروریات کے ساتھ۔
مینوفیکچرنگ کا راستہ ضم ہوجاتا ہے۔ESR اسٹیل پنڈ کی تیاری، ملٹی ڈائریکشنل فورجنگ، نارملائزنگ، رف مشیننگ، ڈیپ ہول ڈرلنگ، اندرونی سوراخ بورنگ، بجھانا اور ٹیمپرنگ، سطح کی مضبوطی، درستگی پیسنا، آننگ اور حتمی معائنہ.
اس مربوط عمل کا مقصد کولڈ رولنگ مل ایپلی کیشنز کے لیے طاقت، سختی، لباس مزاحمت، جہتی درستگی اور جیومیٹرک درستگی کے مطلوبہ امتزاج کے ساتھ ایک حسب ضرورت اسٹیل آستین فراہم کرنا ہے۔