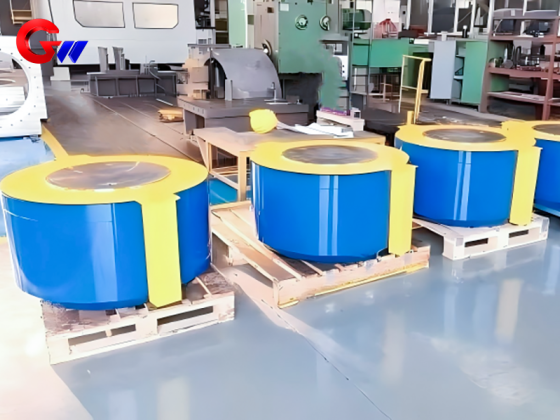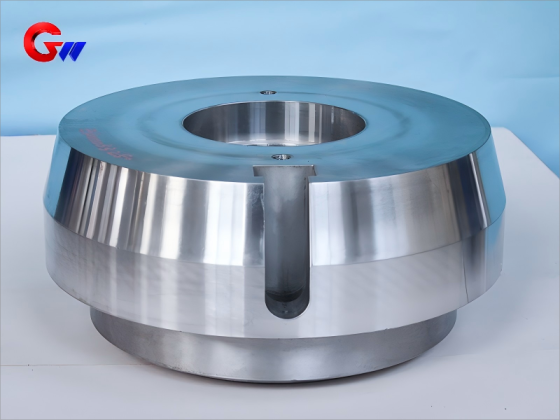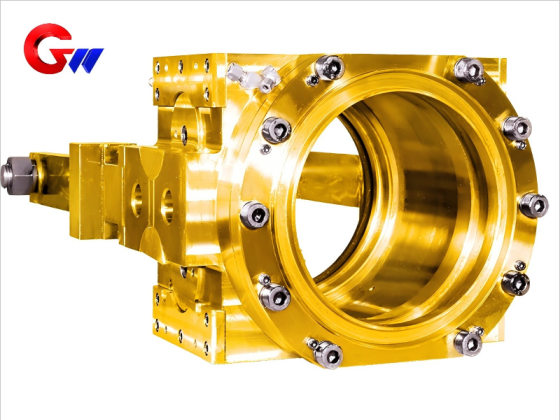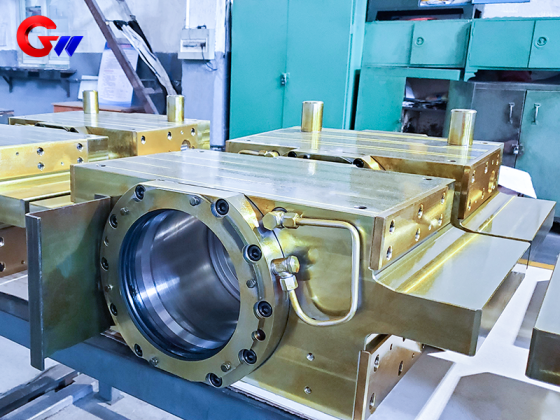


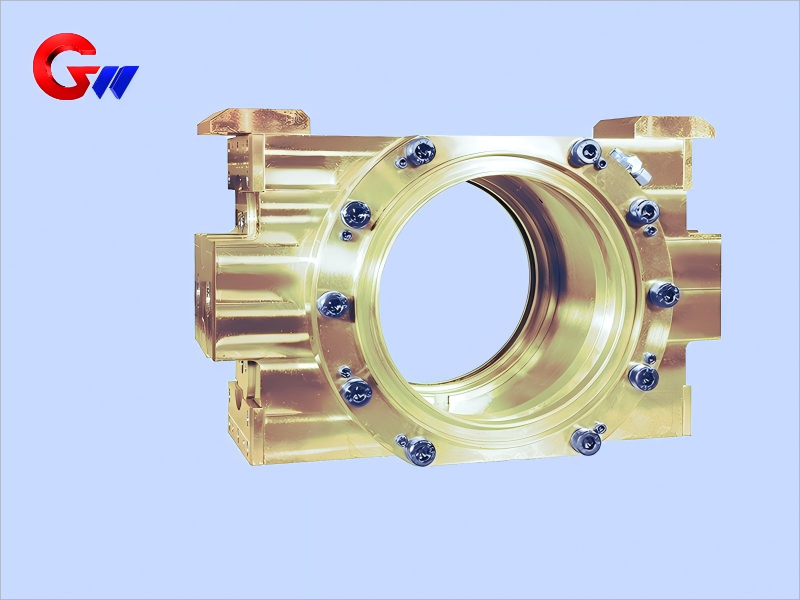

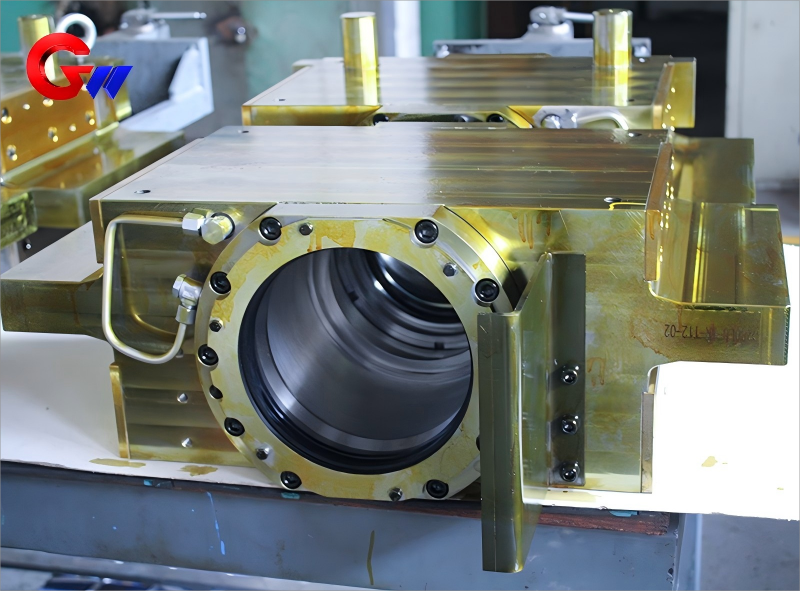
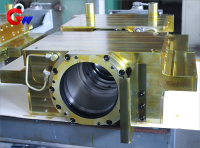
آپریٹ سائیڈ انٹرمیڈیٹ رولر بیئرنگ بلاک کی کولڈ رولنگ مل مشین
کولڈ رولنگ مل کے آپریٹنگ سائیڈ پر انٹرمیڈیٹ رولر بیئرنگ بلاک کا میٹریل اور ہیٹ ٹریٹمنٹ
آپریٹنگ سائیڈ انٹرمیڈیٹ رولر بیئرنگ بلاک باڈی میٹریل:
اعلی طاقت کاسٹ آئرن (HT300/HT350) یا کاسٹ اسٹیل (ZG310-570)، جس کی تناؤ کی طاقت ≥500 MPa ہے۔
لباس مزاحم استر:
کانسی (ZCuAl10Fe3) یا پولیمر مرکب مواد، جیسے ترمیم شدہ PTFE مواد۔
گرمی کا علاج:
HRC 45-50 کی مخصوص سختی کے ساتھ، کاسٹنگز کو اندرونی تناؤ کو ختم کرنے اور اہم رابطہ سطحوں کی اعلی تعدد سختی کو ختم کرنے کے لیے عمر رسیدہ علاج کی ضرورت ہوتی ہے۔
برانڈ: GW پریسجن
مصنوعات کی اصل: Liaoyang
ڈیلیوری کا وقت: معاہدہ کی شرط
- GW Precision
- چین، لوویانگ
- معاہدہ کی شرط
- معلومات
آپریٹنگ سائیڈ انٹرمیڈیٹ رولر بیئرنگ بلاک کی کولڈ رولنگ مل مشین
آپریٹنگ سائیڈ انٹرمیڈیٹ رولر بیئرنگ بلاک کے طول و عرض اور رواداری
بیئرنگ کی تنصیب کے سوراخ:
بیئرنگ کی تنصیب کے سوراخ بیئرنگ کی قسم اور رولنگ مل کی ضروریات کے مطابق صحت سے متعلق مشینی ہیں۔ TQO سیریز کے چار قطار والے ٹاپرڈ رولر بیرنگ جیسے بیرنگز کے لیے، قابل اطلاق فٹ رواداری عام طور پر اندرونی سوراخ کے لیے H6 یا بیرونی قطر کے لیے js6 ہے، جو بیئرنگ بنانے والے کی وضاحتوں اور اصل اسمبلی ڈیزائن کے تابع ہے۔
سطح کی کھردری:
بیئرنگ میٹنگ سطح کا Ra ≤ 0.8 μm ہے، جبکہ غیر ملن سطح کا Ra ≤ 3.2 μm ہے۔ کنٹرول شدہ سطح کی کھردری ایک مستحکم بیئرنگ فٹ اور قابل اعتماد رابطے کی حالت فراہم کرنے میں مدد کرتی ہے۔
پوزیشننگ کی درستگی:
بیئرنگ بور کی گولائی ≤ 0.008 ملی میٹر ہے، اور سماکشی ≤ 0.015 ملی میٹر/500 ملی میٹر ہے۔ رول گردن کے ساتھ فٹ کلیئرنس 0.05-0.10 ملی میٹر ہے، تھرمل توسیع اور اصل آپریٹنگ حالات کو دیکھتے ہوئے.
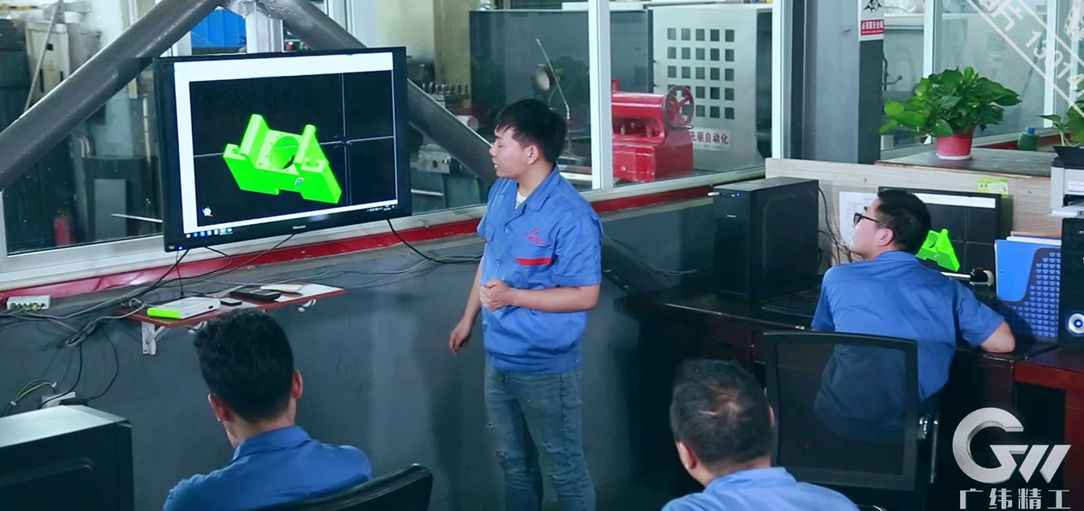
CNC مشینی پروگرامنگ
CNC مشینی پروگراموں کی تصدیق پی سی پر مبنی تخروپن کے ذریعے پیداوار سے پہلے کی جاتی ہے۔ جہتی درستگی کو بہتر بنانے، آلے کی غیر ضروری نقل و حرکت کو کم کرنے، اور مشینی معیار کو مسلسل برقرار رکھنے کے لیے ٹول پاتھ اور مشینی ترتیب کو بہتر بنایا گیا ہے۔ مناسب عمل کی منصوبہ بندی بیئرنگ بلاک پر صاف اور یکساں مشینی سطحوں کو بنانے میں بھی مدد کرتی ہے۔
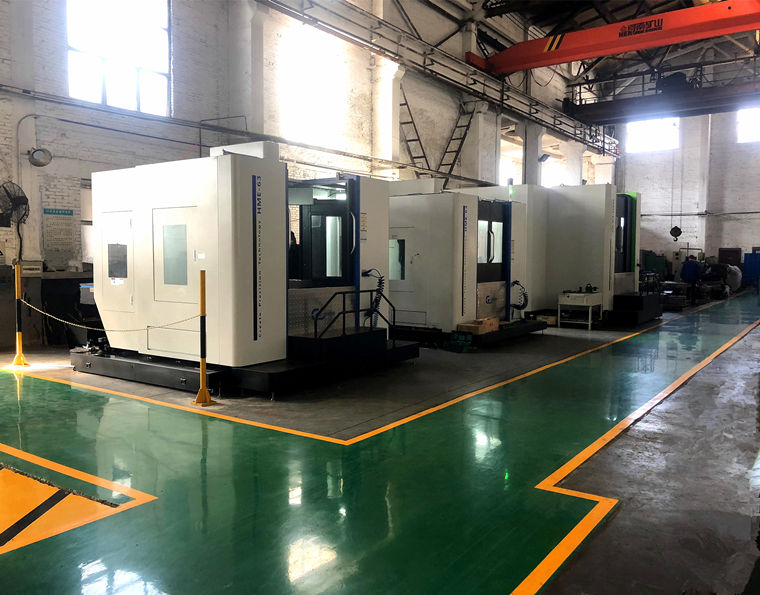
اعلی صحت سے متعلق پروسیسنگ کا سامان
CNC افقی مشینی مراکز، CNC عمودی مشینی مراکز، پانچ محور مشینی مراکز اور دیگر اعلیٰ درستگی والے آلات کو آپریٹنگ سائیڈ انٹرمیڈیٹ رولر بیئرنگ بلاک کے سائز اور ساختی پیچیدگی کے مطابق منتخب کیا جاتا ہے۔ یہ مشینیں بڑے بیئرنگ بورز، بڑھتی ہوئی سطحوں، بولٹ ہولز اور پیچیدہ ساختی خصوصیات کے لیے مطلوبہ پوزیشننگ کی درستگی اور مشینی صلاحیت فراہم کرتی ہیں۔
مینوفیکچرنگ اور اسمبلی کا عمل
بیئرنگ ہولز کو سی این سی بورنگ اور ملنگ مشینوں پر IT6 سطح کی درستگی کے مطابق بنایا گیا ہے جہاں بیان کیا گیا ہے۔ مطلوبہ جہتی درستگی اور سطح کے معیار کو حاصل کرنے کے لیے ہوننگ یا پیسنے کو حتمی تکمیل کے لیے استعمال کیا جا سکتا ہے۔ رولنگ مل فریم کے ساتھ درست کنکشن کو یقینی بنانے کے لیے اہم بولٹ ہولز کی پوزیشنی غلطی ≤ 0.05 ملی میٹر ہے۔
اسمبلی کے تقاضے:
بیئرنگ پری لوڈ کو بیئرنگ مینوفیکچرر کی تصریحات اور اصل رولنگ مل ڈیزائن کے مطابق ایڈجسٹ کیا جاتا ہے۔ قابل اطلاق بیئرنگ انتظامات کے لیے، محوری پری لوڈ کو 8-12 kN پر بیان کیا جا سکتا ہے۔ ہائیڈرولک گری دار میوے کو انسٹالیشن کے دوران استعمال کیا جا سکتا ہے تاکہ کنٹرولڈ اسمبلی فورس فراہم کی جا سکے اور بیئرنگ، رول نیک اور بیئرنگ بلاک پر اثرات کے بوجھ سے بچ سکیں۔
کوالٹی پروسیس کنٹرول
کوالٹی کنٹرول کو مینوفیکچرنگ کے پورے عمل میں لاگو کیا جاتا ہے، خالی تیاری اور خامیوں کی نشاندہی سے لے کر ہیٹ ٹریٹمنٹ، CNC مشینی، فنشنگ اور حتمی معائنہ تک۔ ورک پیس کے اگلے مینوفیکچرنگ مرحلے تک جانے سے پہلے ہر عمل کا معائنہ اور منظوری دی جاتی ہے۔
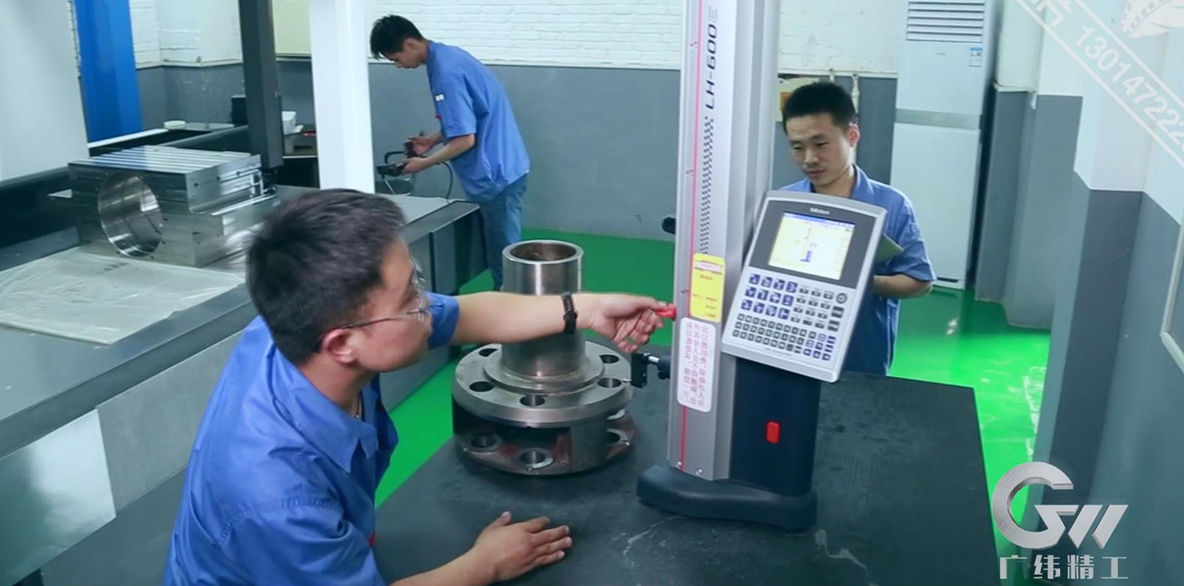
معائنہ اور جانچ
ہر آپریٹنگ سائیڈ انٹرمیڈیٹ رولر بیئرنگ بلاک کے معیار کی تصدیق کے لیے سخت معائنہ اور جانچ کے طریقہ کار کا استعمال کیا جاتا ہے۔ کوالٹی دستاویزات میں کیمیائی ساخت کا تجزیہ، گرمی کے علاج کے ریکارڈ، خامی کا پتہ لگانے کی رپورٹس، جہتی رواداری کا معائنہ، اور جیومیٹرک رواداری کا معائنہ شامل ہوسکتا ہے۔ کوآرڈینیٹ ماپنے والی مشینیں اور دیگر درست معائنہ کرنے والے آلات اہم مشینی جہتوں، بور جیومیٹری، سوراخ کی پوزیشنوں، اور شکل اور پوزیشن کی رواداری کی تصدیق کے لیے استعمال کیے جاتے ہیں۔ تمام معائنہ ریکارڈ مکمل مینوفیکچرنگ ٹریس ایبلٹی کے لیے برقرار رکھے جاتے ہیں۔
انٹرمیڈیٹ رولر بیئرنگ بلاک کو چکنا اور سیل کرنا
چکنا کرنے کا نظام:
انٹرمیڈیٹ رولر بیئرنگ 0.3-0.5 MPa کے دباؤ اور 30-50 L/منٹ کے بہاؤ کی شرح کے ساتھ، یا تقریباً 5-10 قطرے/منٹ کی تیل کی ترسیل کی شرح کے ساتھ تیل کی ہوا میں چکنا کرنے کا استعمال کر سکتا ہے، آلات اور بیئرنگ کی ضروریات کے مطابق۔ تجویز کردہ چکنا کرنے والے تیل کی واسکاسیٹی 40°C پر ISO VG 68-100 ہے، جو بیئرنگ آپریٹنگ اسپیڈ، بوجھ، درجہ حرارت، اور چکنا کرنے کے نظام سے مشروط ہے۔
سگ ماہی ڈیزائن:
ایک مشترکہ سگ ماہی ڈھانچہ جس میں بھولبلییا کی مہر اور بہار سے تقویت یافتہ ہونٹ مہر ہوتی ہے پانی، دھول، رولنگ کولنٹ اور دھاتی ذرات کے داخلے کو کم کرنے کے لیے استعمال کیا جا سکتا ہے۔ قابل اطلاق صفائی کی ضرورت کو ISO 4406 18/16/13 کے طور پر بیان کیا جا سکتا ہے۔ سگ ماہی کے مواد میں اعلی درجہ حرارت مزاحم فلورروبر (FKM) یا پولیوریتھین (PU) شامل ہیں، جو آپریٹنگ درجہ حرارت، چکنا کرنے والا، کولنٹ، اور پہننے کے حالات کے مطابق منتخب کیا جاتا ہے۔