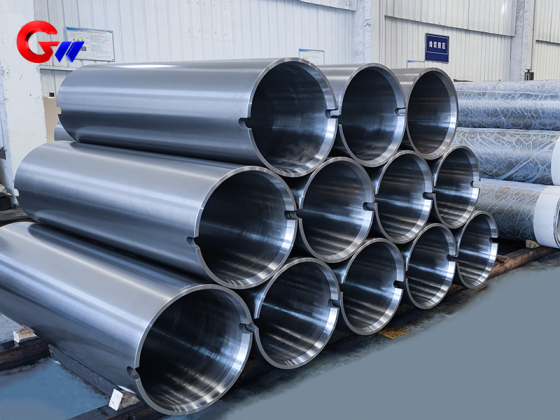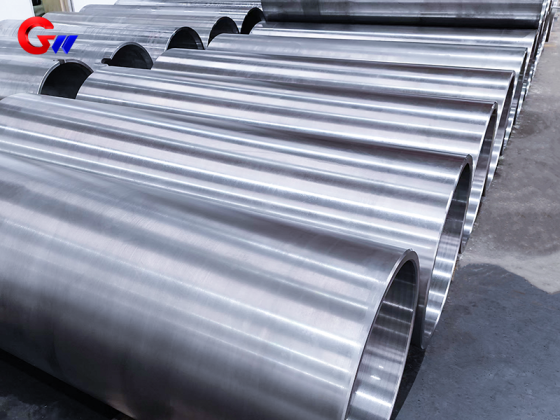


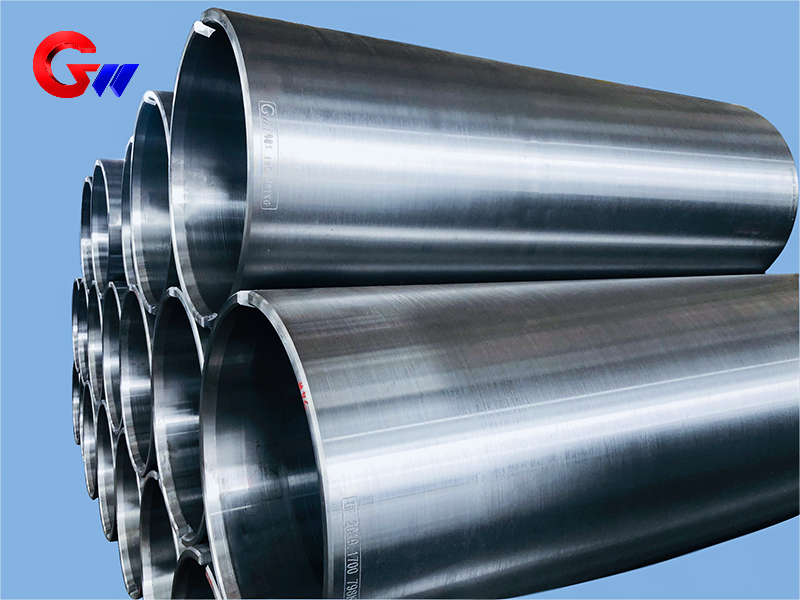
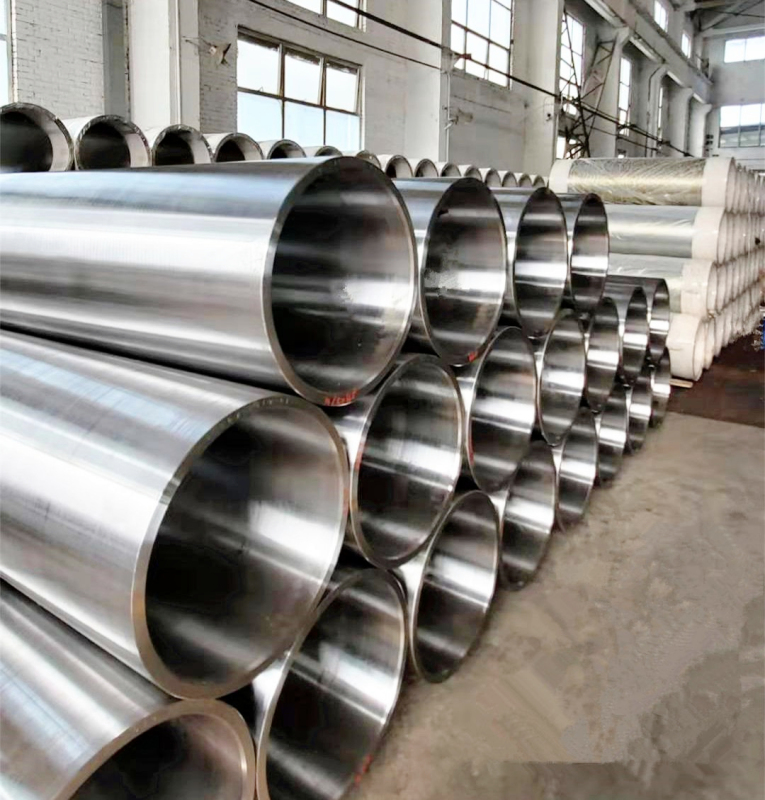
تانبے کے ورق کی رولنگ مل مشین میں استعمال ہونے والی کاسٹنگ اسٹیل سپول
کاپر فوائل رولنگ ملز کے لیے 35CrMoV کاسٹنگ اسٹیل آستین، جو سینٹری فیوگل کاسٹنگ، ہیٹ ٹریٹمنٹ، ڈیڈیکیٹڈ ہول ڈرلنگ، پریزیشن CNC مشینی اور 100% ڈائنامک بیلنسنگ انسپکشن کے ساتھ تیار کی گئی ہے۔ حسب ضرورت خصوصیات میں 565 × 505 × 1600 ملی میٹر اور 665 × 605 × 2000 ملی میٹر شامل ہیں، مکینیکل خصوصیات اور جیومیٹرک رواداری کے ساتھ صارفین کی ضروریات کے مطابق کنٹرول کیا جاتا ہے۔
- GW Precision
- چین، لوویانگ
- معاہدہ کی شرط
- اسٹیل سپول کی سالانہ صلاحیت 4000 ٹکڑے ہے۔
- معلومات
تانبے کے ورق کی رولنگ مل مشین میں استعمال ہونے والی کاسٹنگ اسٹیل سپول
| کاسٹنگ سٹیل سپول | مواد | تفصیلات |
| تانبے کے ورق کی رولنگ مل مشین میں استعمال کیا جاتا ہے۔ | 35CrMoV | 565*505*1600 |
| 35CrMoV | 665*605*2000 |
معدنیات سے متعلق اسٹیل آستین ایک بڑی صحت سے متعلق مکینیکل جزو ہے جو کاپر فوائل رولنگ مل کے سامان میں استعمال ہوتا ہے۔ GW Precision کسٹمر ڈرائنگ، مادی ضروریات، جہتی رواداری اور جیومیٹرک درستگی کے تقاضوں کے مطابق اپنی مرضی کے مطابق سٹیل آستین تیار کرتا ہے۔ اس پروڈکٹ کے لیے،35CrMoV الائے سٹیلکی دستیاب وضاحتوں کے ساتھ، مواد کے طور پر استعمال کیا جاتا ہے565×505×1600 ملی میٹراور665×605×2000 ملی میٹر.
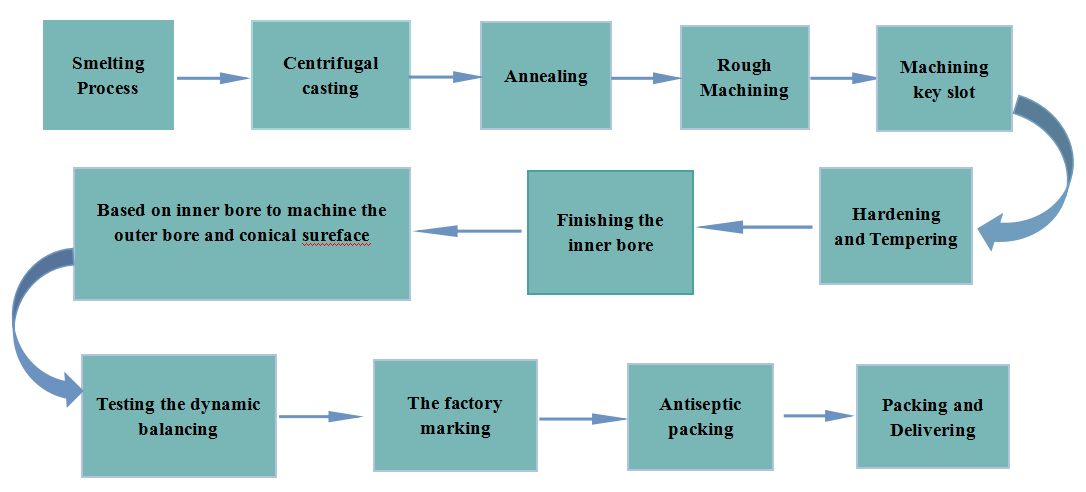
مینوفیکچرنگ کے عمل میں کنٹرول شدہ پگھلنے اور کاسٹنگ، سینٹری فیوگل کاسٹنگ، ہیٹ ٹریٹمنٹ، ڈیڈیکیٹڈ ہول ڈرلنگ، پریزیشن سی این سی مشیننگ اور ڈائنامک بیلنسنگ انسپکشن شامل ہیں۔ مکمل پروسیسنگ سسٹم کو مسلسل بہتری کے ذریعے تیار کیا گیا ہے تاکہ کاسٹنگ اسٹیل آستین کی ارتکاز، سلنڈریت، ہم آہنگی اور متحرک توازن کو کنٹرول کیا جا سکے۔
35CrMoV میٹریل اور مکینیکل پراپرٹیز
35CrMoV کاسٹنگ اسٹیل آستین کو بجھانے اور ٹیمپرنگ کے ذریعے مطلوبہ مکینیکل خصوصیات حاصل کرنے کے لیے گرمی کا علاج کیا جاتا ہے۔ گرمی کے علاج کے بعد عام کارکردگی کے اشارے میں سختی، تناؤ کی طاقت، پیداوار کی طاقت، لمبائی، اثر کی سختی اور اعلی درجہ حرارت کی سختی شامل ہیں۔
عام مکینیکل خصوصیات یہ ہیں:
سختی: کمرے کے درجہ حرارت پر HRC 48–52، کے مطابق Rockwell سختی کی طرف سے تجربہ کیاASTM E18.
تناؤ کی طاقت: کمرے کے درجہ حرارت پر 1500–1800 MPa، کے مطابق تجربہ کیاASTM E8.
پیداوار کی طاقت: 1200-1400 MPa.
لمبائی: 10-15%، ایک کی بنیاد پر50 ملی میٹر گیج کی لمبائی.
اثر کی سختی: 20-40 J/cm²، چارپی نشان اثر طریقہ کے ذریعہ تجربہ کیا گیا۔
سرخ سختی: ≥HRC 38 600 ° C پر، کے بعد تجربہ کیااعلی درجہ حرارت کے انعقاد کا 1 گھنٹہ.
یہ خصوصیات رولنگ مل مشینری میں استعمال ہونے والی اسٹیل آستین کے لیے اہم ہیں کیونکہ جزو کو مسلسل مکینیکل آپریشن کے دوران مناسب طاقت اور جہتی استحکام برقرار رکھنے کی ضرورت ہوتی ہے۔ حتمی گرمی کے علاج کی حالت اور معائنہ کی ضروریات کو کسٹمر کی تکنیکی تفصیلات کے مطابق کنٹرول کیا جا سکتا ہے.
کنٹرول پگھلنے اور معدنیات سے متعلق عمل
GW Precision کاسٹنگ اسٹیل آستین کی تیاری کے لیے کنٹرول شدہ پگھلنے اور کاسٹنگ ٹیکنالوجی کا استعمال کرتا ہے۔ پگھلنے اور معدنیات سے متعلق سازوسامان کو معدنیات سے متعلق سٹیل آستین کے مواد کی کیمیائی ساخت کو کنٹرول کرنے کے لئے معائنہ اور جانچ کے طریقہ کار کی طرف سے حمایت کی جاتی ہے.
مادی ساخت کا درست کنٹرول بعد میں کاسٹنگ، ہیٹ ٹریٹمنٹ اور مشیننگ کے لیے ایک قابل اعتماد بنیاد فراہم کرتا ہے۔ مادی معائنہ کا عمل اس بات کی تصدیق کے لیے استعمال کیا جاتا ہے کہ اسٹیل آستین بعد کے مینوفیکچرنگ کے مراحل میں جانے سے پہلے مخصوص مادی ضروریات کو پورا کرتی ہے۔
بڑے سائز کے اسٹیل آستین کے لئے، کاسٹنگ خالی کا معیار بعد میں مشینی کے استحکام اور حتمی ہندسی درستگی پر براہ راست اثر ڈالتا ہے۔ لہذا، مادی کنٹرول اور معدنیات سے متعلق معیار مکمل مینوفیکچرنگ کے عمل کے اہم حصے ہیں۔
سٹیل آستین کاسٹنگ کے لئے سینٹرفیوگل کاسٹنگ
سینٹرفیوگل کاسٹنگاندرونی اور بیرونی سطحوں کے معیار اور سالمیت کو بہتر بنانے کے لیے کاسٹنگ اسٹیل آستین کے لیے استعمال کیا جاتا ہے۔ کانٹرافوگال معدنیات سے متعلق عمل سطح کے نقائص کی موجودگی کو کم کرنے میں مدد کرتا ہے جیسےدراڑیں، سلیگ کی شمولیت، سوراخ اور ریت کے سوراخ.
معدنیات سے متعلق سطح کا معیار ایک بڑے بیلناکار جزو کے لیے خاص طور پر اہم ہے کیونکہ بعد میں ہونے والی مشینی کو کاسٹنگ خالی جگہ سے درست اندرونی اور بیرونی بیلناکار سطحوں کو قائم کرنا ضروری ہے۔ ایک مستحکم معدنیات سے متعلق عمل بورنگ، موڑ، پیسنے اور دیگر درست مشینی آپریشنز کے لیے ایک مناسب بنیاد فراہم کرتا ہے۔
کاسٹنگ اور ابتدائی معائنہ کے بعد، سٹیل آستین خالی بعد میں مشینی اور گرمی کے علاج کے عمل میں داخل ہوتا ہے. مخصوص مینوفیکچرنگ روٹ کو آستین کی تفصیلات اور کسٹمر کی ضروریات کے مطابق ایڈجسٹ کیا جاتا ہے۔
معدنیات سے متعلق سٹیل آستین کی گرمی کا علاج
ہیٹ ٹریٹمنٹ 35CrMoV کاسٹنگ اسٹیل آستین کے لیے مینوفیکچرنگ کا ایک اہم مرحلہ ہے جب مخصوص میکانی خصوصیات کی ضرورت ہوتی ہے۔
GW Precision سٹیل کی آستینوں پر گرمی کے علاج کے ایک بالغ عمل کا اطلاق کرتا ہے جس کے لیے مخصوص مکینیکل کارکردگی کی ضرورت ہوتی ہے۔ گرمی کے علاج کے بعد، تیار شدہ مصنوعات کی حالت کی تصدیق کے لیے متعلقہ مکینیکل-پراپرٹی ٹیسٹنگ کی جاتی ہے۔
گرمی کے علاج کے عمل کو رولنگ مل ایپلی کیشن کے لیے درکار مکینیکل خصوصیات کو برقرار رکھتے ہوئے مطلوبہ سختی اور طاقت حاصل کرنے کے لیے ڈیزائن کیا گیا ہے۔ مکینیکل املاک کا معائنہ روایتی جہتی معائنہ کے ساتھ کیا جاتا ہے تاکہ مادی کارکردگی اور مشینی درستگی دونوں سے پروڈکٹ کی حالت کا اندازہ لگایا جا سکے۔
اس 35CrMoV کاسٹنگ اسٹیل آستین کے لیے، عام ہیٹ ٹریٹڈ کارکردگی میں شامل ہیںHRC 48–52 سختی,1500-1800 MPa ٹینسائل طاقت,1200-1400 MPa پیداواری طاقت,10-15% بڑھاو، اور20-40 J/cm² اثر سختی. اعلی درجہ حرارت کی سختی کی ضرورت ہے۔ایک گھنٹہ ہولڈنگ کے بعد 600°C پر HRC 38.
گرمی کے علاج کی حتمی حالت گاہک کی مخصوص مکینیکل پراپرٹی کی ضروریات اور قابل اطلاق معائنہ کے معیار کے مطابق کنٹرول کی جاتی ہے۔
سرشار ہول ڈرلنگ مشین
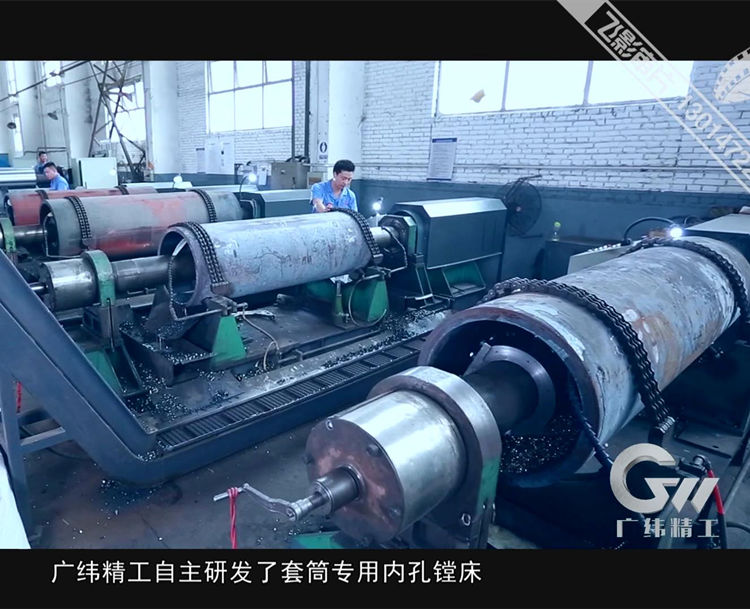
اس کاسٹنگ اسٹیل آستین کے لیے مینوفیکچرنگ کی اہم صلاحیتوں میں سے ایک کمپنی کی آزادانہ طور پر تیار کردہ سرشار سوراخ ڈرلنگ مشین ہے۔ اس آلات کی تحقیق اور تیاری GW Precision نے کی تھی اور اسے حاصل کیا ہے۔قومی پیٹنٹ.
سرشار مشین اچھی سختی اور اعلی مشینی درستگی کے ساتھ ڈیزائن کی گئی ہے۔ اس کا مشینی ڈھانچہ نان ریٹرن کلیمپنگ انتظامات کا استعمال کرتا ہے، جو ہول مشینی عمل کے دوران ورک پیس کی پوزیشن کو برقرار رکھنے میں مدد کرتا ہے۔
اس وقف شدہ آلات کی ترقی اور مسلسل بہتری نے GW Precision کو بڑی سٹیل آستینوں کے لیے ایک مربوط پروسیسنگ سسٹم قائم کرنے میں مدد کی ہے۔ نظام کنٹرول کرنے پر توجہ مرکوز کرتا ہے۔ارتکاز، سلنڈریت، ہم آہنگی اور متحرک توازنمینوفیکچرنگ کے پورے عمل میں۔
مخصوص جہتی رواداری اور جیومیٹرک درستگی کی رواداری کو اصل مصنوعات کے ڈیزائن سے آزادانہ طور پر ایک مقررہ رواداری کو لاگو کرنے کے بجائے کسٹمر کی ڈرائنگ اور تکنیکی ضروریات کے مطابق سختی سے کنٹرول کیا جاتا ہے۔
سٹیل آستین خالی کی صحت سے متعلق بورنگ
کاسٹنگ اسٹیل آستین خالی پر سب سے پہلے GW پریسجن کے ذریعہ تیار کردہ سرشار سوراخ ڈرلنگ مشین پر کارروائی کی جاتی ہے۔
بورنگ کے دوران، یپرچر کے اگلے اور پچھلے سروں کے درمیان ارتکاز حاصل کرنے کے لیے آستین کے خالی حصے کو ایڈجسٹ کیا جا سکتا ہے۔ یہ پوزیشننگ طریقہ مستحکم کاٹنے کے حالات کو برقرار رکھنے اور مشینی درستگی کو بہتر بنانے میں مدد کرتا ہے۔
کاٹنے کے عمل کے دوران، ورک پیس ٹھیک رہتا ہے جب کہ ٹول شافٹ مشین کے اندرونی سوراخ میں گھومتا ہے۔ یہ مشینی طریقہ ورک پیس کی گردش سے وابستہ غلطیوں سے بچتا ہے، بشمول ٹیپر اور دیگر فارم کی غلطیاں۔
مشینی کے دوران چپ کو ہٹانا بھی مشینی سطح کی حالت کو بہتر بنانے میں مدد کرتا ہے اور چپس کے پروسیس شدہ سطح کو کھرچنے کے امکان کو کم کرتا ہے۔ یہ عمل کی خصوصیات اس وقت اہم ہوتی ہیں جب بڑے قطر اور لمبے لمبے اسٹیل آستین کی مشینی کرتے ہیں جہاں مشینی استحکام براہ راست حتمی ہندسی درستگی کو متاثر کرتا ہے۔
ڈبل سیلف سینٹرنگ CNC مشینی
ہول ڈرلنگ اور بورنگ کے بعد، کاسٹنگ اسٹیل آستین پر مزید کارروائی کی جاتی ہے۔ڈبل سیلف سینٹرنگ CNC مشین ٹولGW Precision کی طویل مدتی تحقیق اور بڑے سائز کے اجزاء کی اعلیٰ درستگی والی مشینی کے تجربے سے تیار کیا گیا ہے۔
ہائیڈرولک سپورٹ چک آستین کے دونوں سروں پر نصب ہیں۔ یہ چکس اندرونی سوراخ کے دونوں سروں کو تیزی سے تلاش کر سکتے ہیں اور اجازت شدہ رواداری کے اندر سامنے اور پیچھے کے اندرونی سوراخ والے حصوں کے درمیان ارتکاز کو کنٹرول کرنے میں مدد کر سکتے ہیں۔
پوزیشننگ کے بعد، مشین ٹول بیرونی بیلناکار سطح پر کارروائی کرتا ہے جبکہ قابل برداشت رواداری کی حد کے اندر اندرونی اور بیرونی حلقوں کے درمیان ارتکاز کو کنٹرول کرتا ہے۔
دونوں سروں پر اندرونی سوراخوں کے مخروطی حلقوں کو بھی پروسیس کیا جاتا ہے اور مخصوص رواداری کے اندر ارتکاز کو برقرار رکھنے کے لیے کنٹرول کیا جاتا ہے۔ یہ ڈبل سیلف سینٹرنگ مشینی طریقہ خاص طور پر بڑی سٹیل آستینوں کے لیے مفید ہے کیونکہ اندرونی سوراخ، بیرونی قطر اور دونوں سرے والے حوالہ کی سطحوں کے درمیان تعلق حتمی اسمبلی کی درستگی پر براہ راست اثر ڈالتا ہے۔
جیومیٹرک درستگی اور عمل کا کنٹرول
تانبے کے فوائل رولنگ مل کے سامان میں استعمال ہونے والی ایک بڑی کاسٹنگ اسٹیل آستین کے لیے، صرف جہتی درستگی ہی حتمی پروڈکٹ کا اندازہ کرنے کے لیے کافی نہیں ہے۔ مختلف مشینی سطحوں کے درمیان تعلق کو بھی کنٹرول کیا جانا چاہیے۔
GW Precision کا مربوط پروسیسنگ سسٹم اس لیے کئی اہم ہندسی خصوصیات پر توجہ مرکوز کرتا ہے، بشمولمرتکزیت، سلنڈریت اور توازن. ان پیرامیٹرز کو صرف حتمی معائنہ کے دوران غور کرنے کے بجائے پروسیسنگ کے پورے سلسلے میں کنٹرول کیا جاتا ہے۔
وقف شدہ ہول ڈرلنگ مشین، ڈبل سیلف سینٹرنگ CNC مشین ٹول اور متعلقہ درست مشینی عمل سٹیل آستین کے لیے مستحکم مشینی حوالہ جات قائم کرنے کے لیے مل کر کام کرتے ہیں۔
مخصوص جہتی رواداری اور جیومیٹرک رواداری کا تعین گاہک کی ڈرائنگ اور تکنیکی ضروریات کے مطابق کیا جاتا ہے۔ یہ کاسٹنگ اسٹیل آستین کو غیر تعاون یافتہ معیاری جہتوں کا اطلاق کیے بغیر مختلف کاپر فوائل رولنگ مل کنفیگریشنز اور مختلف آلات کے انٹرفیس کے لیے تیار کرنے کی اجازت دیتا ہے۔
ڈائنامک بیلنسنگ ٹیسٹ
ڈائنامک بیلنسنگ رولنگ مل مشینری میں استعمال ہونے والی ایک بڑی گھومنے والی سٹیل آستین کے لیے ایک اہم معائنہ شے ہے۔
ہیٹ ٹریٹمنٹ کے بعد روایتی جہتی معائنہ اور مکینیکل پراپرٹی ٹیسٹنگ کے علاوہ، GW Precision سٹیل آستین کی مصنوعات کے معیار کی مزید تصدیق کرنے کے لیے متحرک توازن کا معائنہ کرتا ہے۔
اےرنگ بیلٹ متحرک توازن مشینکے لیے دستیاب ہے۔100% متحرک توازن کی جانچکاسٹنگ سٹیل آستین کے. توازن کا معائنہ بقایا عدم توازن کی نشاندہی کرنے میں مدد کرتا ہے جو جزو کی گھومنے والی حالت کو متاثر کر سکتا ہے۔
بڑے گھومنے والے اجزاء کے لیے، متحرک توازن کا مستحکم آپریشن سے گہرا تعلق ہے۔ لہذا، ڈائنامک بیلنسنگ کو معائنہ کے عمل میں جہتی درستگی، جیومیٹرک درستگی اور حرارت سے علاج شدہ میکانکی خصوصیات کے ساتھ شامل کیا جاتا ہے۔
کاپر فوائل رولنگ ملز کے لیے اپنی مرضی کے مطابق کاسٹنگ اسٹیل آستین
35CrMoV کاسٹنگ اسٹیل آستین کاپر فوائل رولنگ مل ایپلی کیشنز کے لیے تیار کی گئی ہے اور اسے کسٹمر کی ڈرائنگ اور تکنیکی ضروریات کے مطابق اپنی مرضی کے مطابق بنایا جا سکتا ہے۔ موجودہ ڈیٹا میں دستیاب مصنوعات کی وضاحتیں شامل ہیں۔565×505×1600 ملی میٹراور665×605×2000 ملی میٹر.
GW Precision کے مینوفیکچرنگ کے عمل میں میٹریل اور کاسٹنگ کنٹرول، سینٹری فیوگل کاسٹنگ، ہیٹ ٹریٹمنٹ، ڈیڈیکیٹڈ ہول ڈرلنگ، پریزیشن بورنگ، ڈبل سیلف سینٹرنگ CNC مشیننگ اور ڈائنامک بیلنسنگ انسپیکشن شامل ہیں۔
ان عملوں کے امتزاج کا مقصد سٹیل کی آستین کی مادی حالت، مکینیکل خصوصیات، جہتی درستگی اور ہندسی درستگی کا مستحکم کنٹرول فراہم کرنا ہے۔ مخصوص مکینیکل خصوصیات کی ضرورت والی مصنوعات کے لیے، قابل اطلاق تکنیکی تقاضوں کے مطابق ہیٹ ٹریٹمنٹ کی جاتی ہے، اس کے بعد متعلقہ مکینیکل پراپرٹی ٹیسٹنگ ہوتی ہے۔
درستگی کی مشینی کے لیے، GW Precision کی تیار کردہ وقف شدہ سوراخ کرنے والی مشین بڑی آستین کے خالی جگہوں کے لیے ایک مستحکم مشینی طریقہ فراہم کرتی ہے۔ بعد میں ڈبل سیلف سینٹرنگ CNC مشینی عمل اندرونی اور بیرونی سلنڈر سطحوں اور دو سرے کے اندرونی سوراخ جیومیٹری کے درمیان تعلق کو کنٹرول کرتا ہے۔