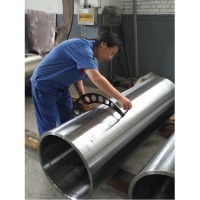
ایلومینیم کی پٹی رولنگ مل کاسٹ اسٹیل آستین (متحرک توازن کا معائنہ)
ایلومینیم کی پٹی رولنگ مل کاسٹ اسٹیل آستین کو تیز رفتار ایلومینیم کی پٹی اور فوائل رولنگ ایپلی کیشنز کے لیے ڈیزائن کیا گیا ہے جس کی رولنگ اسپیڈ 1200–2500 m/min اور مواد کی موٹائی 0.1–2.0 ملی میٹر ہے۔ 35NiCrMo اسٹیل سے بنی، آستین کی تصریح 565 × 505 × 1700 ملی میٹر ہے۔ یہ چار ہائی اور چھ ہائی کولڈ رولنگ ملز اور 20 ہائی سینڈزیمیر رولنگ ملز کے لیے موزوں ہے جو بیٹری فوائل اور پیکیجنگ فوائل کے لیے استعمال ہوتی ہے۔ آستین کو تیز گردشی رفتار پر متحرک استحکام کے لیے ڈیزائن کیا گیا ہے، جس میں بقایا عدم توازن کو ≤0.4 g·cm/kg (G0.4 گریڈ) تک کنٹرول کیا جاتا ہے اور وائبریشن کا طول و عرض ≤0.8 μm تک کنٹرول کیا جاتا ہے۔ رولنگ زون کا درجہ حرارت تقریباً 150–250°C تک پہنچ سکتا ہے، جس کے لیے آستین کو آپریشن کے دوران بار بار تھرمل اور مکینیکل دباؤ کو برداشت کرنے کی ضرورت ہوتی ہے۔
- GW Precision
- چین، لوویانگ
- معاہدہ کی شرط
- اسٹیل سپول کی سالانہ صلاحیت 4000 ٹکڑے ہے۔
- معلومات
ایلومینیم کی پٹی رولنگ مل کاسٹ اسٹیل آستین (متحرک توازن کا معائنہ)
دیایلومینیم کی پٹی رولنگ مل کاسٹ اسٹیل آستینایلومینیم کی پٹی اور ایلومینیم فوائل رولنگ آلات کے لیے ڈیزائن کیا گیا ایک بڑے سائز کا کاسٹ اسٹیل کا جزو ہے۔ سے تیار کیا جاتا ہے۔35NiCrMo اسٹیلاور اس کی تصریح ہے۔565 × 505 × 1700 ملی میٹر. آستین کو تیز رفتار گھومنے والے حالات، بار بار مکینیکل لوڈنگ اور ایلومینیم رولنگ کے دوران باری باری تھرمل تناؤ کے لیے ڈیزائن کیا گیا ہے۔
آستین کی رولنگ رفتار کے ساتھ ایلومینیم کی پٹی رولنگ ایپلی کیشنز کے لیے موزوں ہے۔1200–2500 rpmاور مواد کی موٹائی0.1–2.0 ملی میٹر. عام سامان میں چار ہائی اور چھ ہائی کولڈ رولنگ ملز اور20 ہائی سینڈزیمیر رولنگ ملز. 20-ہائی مل ایپلی کیشنز میں، آستین کو بیٹری فوائل اور پیکیجنگ ورق کی تیاری کے لیے استعمال کیا جا سکتا ہے۔
35NiCrMo اسٹیل اور ہیٹ ٹریٹمنٹ
آستین استعمال کرتا ہے۔35NiCrMo اسٹیلکی ایک مخصوص ٹینسائل طاقت کے ساتھ≥850 ایم پی اے. یہ مواد طاقت، اثر کی سختی اور تھکاوٹ کے خلاف مزاحمت فراہم کرتا ہے جو بار بار مکینیکل لوڈنگ کا نشانہ بننے والے بڑے گھومنے والے جزو کے لیے درکار ہوتا ہے۔
مواد کی طرف سے علاج کیا جاتا ہےبجھانے والا اور اعلی درجہ حرارت کا مزاج. گرمی کے علاج کے بعد، مخصوص سختی ہےHRC 30-40. گرمی سے علاج شدہ یہ حالت آستین کے کام کرنے کے حالات کے لیے طاقت، سختی اور سختی کا ایک کنٹرول شدہ امتزاج فراہم کرتی ہے۔
رولنگ زون میں اصل فوری درجہ حرارت تقریباً ہے۔150–250 °C. فراہم کردہ مواد کے اعداد و شمار میں تقریباً قلیل مدتی کام کرنے کی درجہ حرارت کی صلاحیت بھی واضح ہوتی ہے۔400–500°C. ان حالات کے لیے آستین کو اپنے ساختی استحکام پر سمجھوتہ کیے بغیر بار بار تھرمل مکینیکل لوڈنگ کو برداشت کرنے کی ضرورت ہوتی ہے۔
تیز رفتار رولنگ کے لیے متحرک توازن
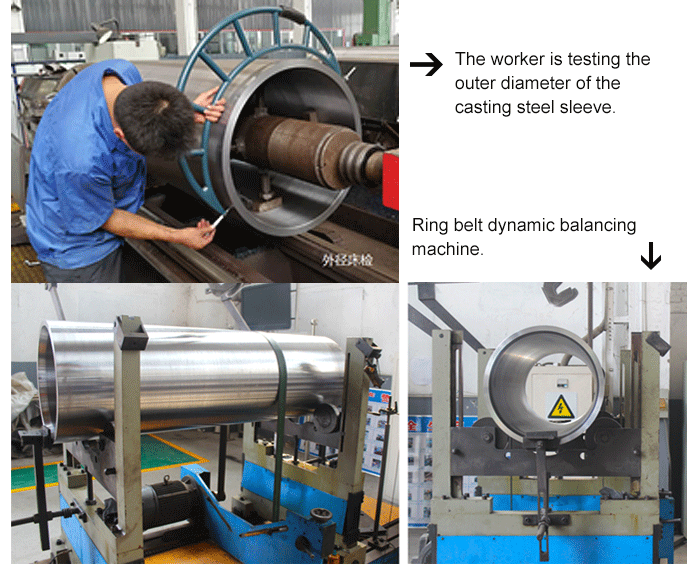
متحرک توازن اس ایلومینیم رولنگ مل آستین کے لئے ایک اہم ضرورت ہے کیونکہ اس کی تیز گردش کی رفتار ہے۔ بقایا عدم توازن کو کنٹرول کیا جاتا ہے۔≤0.4 g·cm/kgکے مطابقG0.4 گریڈ.
آستین کو اعلی تعدد کمپن کو دبانے کے لیے بھی ڈیزائن کیا گیا ہے، جس میں مخصوص کمپن کے طول و عرض کو کنٹرول کیا جاتا ہے۔≤0.8 μm. بقایا عدم توازن اور وائبریشن کو کنٹرول کرنے سے تیز رفتار ایلومینیم کی پٹی اور فوائل رولنگ کے دوران گھومنے والے استحکام کو بہتر بنانے میں مدد ملتی ہے اور مسلسل رولنگ حالات کو سپورٹ کرتا ہے۔
مادی طاقت، حرارت کے علاج، جہتی درستگی اور متحرک توازن کے امتزاج کو صرف حتمی معائنہ کے دوران بنانے کی بجائے مینوفیکچرنگ کے پورے عمل میں سمجھا جاتا ہے۔
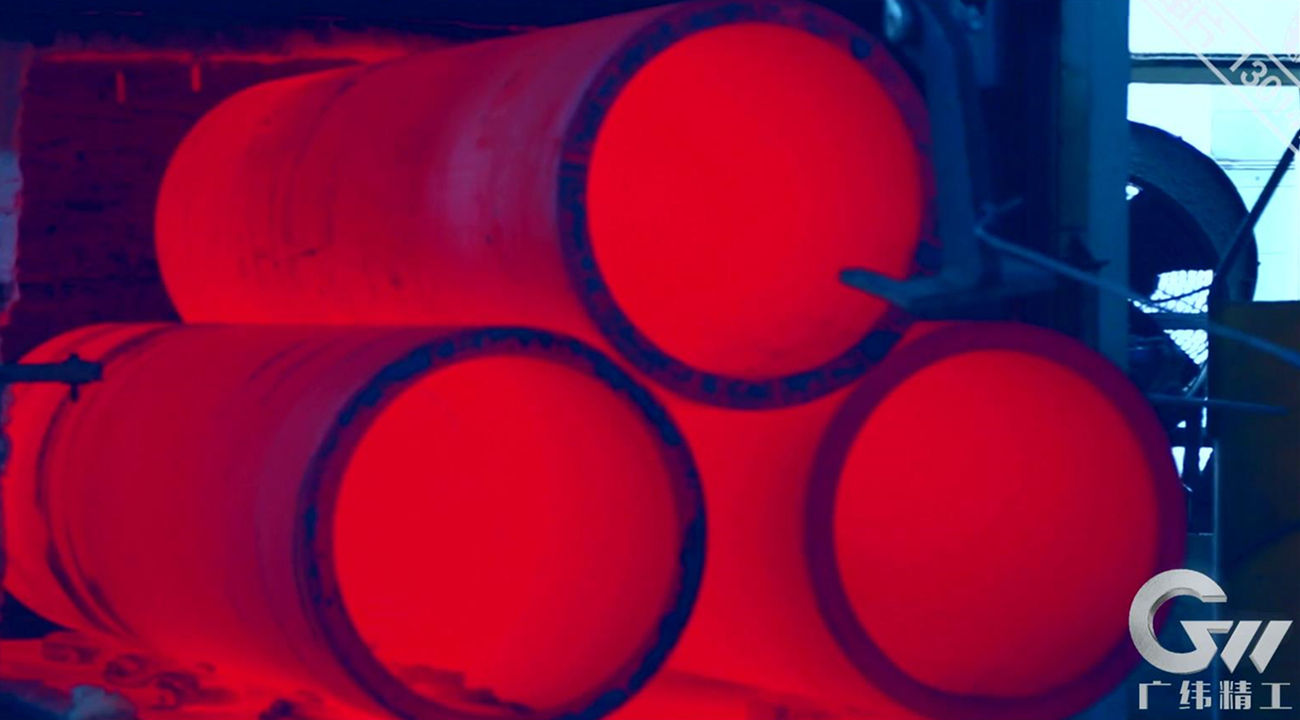
بڑے سائز کی صحت سے متعلق مشینی
آستین خالی پر ابتدائی طور پر کارروائی کی جاتی ہے۔GW پریسجن ٹیکنالوجی کی طرف سے تیار سوراخ ڈرلنگ مشین. بورنگ کے دوران، مشینی عمل کا استعمال اندرونی یپرچر کے اگلے اور پچھلے سروں کے درمیان ارتکاز کو کنٹرول کرنے کے لیے کیا جاتا ہے۔
جب ٹول شافٹ اندرونی سوراخ کو کاٹنے کے لیے گھومتا ہے تو ورک پیس ٹھیک رہتا ہے۔ یہ مشینی طریقہ یپرچر میں ٹیپر اور فارم کی غلطیوں کو کم کرنے میں مدد کرتا ہے۔ یہ مشیننگ کے دوران چپ کو ہموار طریقے سے ہٹانے میں بھی مدد کرتا ہے، جو سطح کی تکمیل کو بہتر بنانے میں مدد کرتا ہے اور چپ کے جمع ہونے کی وجہ سے ہونے والے خروںچ کے امکان کو کم کرتا ہے۔
ابتدائی سوراخ کی مشینی کے بعد، آستین پر مزید کارروائی کی جاتی ہے۔ڈبل سیلف سینٹرنگ CNC مشین ٹول اعلی صحت سے متعلق بڑے سائز کی مشینی میں سالوں کے تجربے کے ذریعے تیار کیا گیا.
مشین کے دونوں سروں پر ہائیڈرولک سپورٹ چک لگائے جاتے ہیں تاکہ ورک پیس کے اندرونی سوراخ والے سروں کو تیزی سے تلاش کیا جا سکے۔ پوزیشننگ کا یہ طریقہ بعد میں مشینی کے دوران مطلوبہ ارتکاز کو برقرار رکھنے میں مدد کرتا ہے۔ اس کے بعد CNC کا عمل اندرونی اور بیرونی سطحوں کے درمیان مطلوبہ تعلق کو برقرار رکھتے ہوئے بیرونی بیلناکار سطح کو مشین بنانے کے لیے استعمال کیا جاتا ہے۔
دونوں سروں پر اندرونی سوراخوں کی مخروطی سرکلر سطحیں بھی مطلوبہ ارتکاز کے ساتھ مشینی ہیں۔ یہ مشینی ترتیب تیز رفتار رولنگ آلات میں استعمال ہونے والی بڑی گھومنے والی آستین کے لیے کنٹرول شدہ جیومیٹرک درستگی فراہم کرتی ہے۔
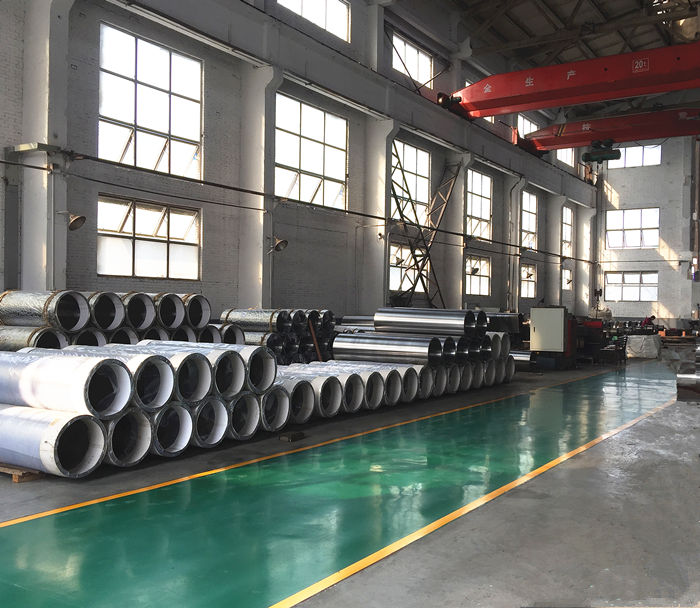
ویلڈنگ اور کوالٹی کنٹرول
جب ویلڈنگ کی مرمت کی ضرورت ہوتی ہے، آستین کو تقریباً پہلے سے گرم کیا جاتا ہے۔200–300 °Cویلڈنگ سے پہلے. ویلڈنگ کے بعد، کریکنگ کے خطرے کو کم کرنے اور بقایا تھرمل تناؤ کو کنٹرول کرنے کے لیے پوسٹ ویلڈ ہیٹ ٹریٹمنٹ لاگو کیا جاتا ہے۔
تیار شدہ آستین کے معیار کی دستاویزات میں شامل ہے aکیمیائی ساخت کے تجزیہ کی رپورٹ، گرمی کے علاج کی رپورٹ، مادی مکینیکل تجزیہ رپورٹ، جہتی رواداری کی رپورٹ، اور شکل اور پوزیشنی رواداری کی رپورٹ. یہ ریکارڈ مواد، گرمی کے علاج کی حالت اور مکمل مشینی نتائج کے لیے ٹریس ایبلٹی فراہم کرتے ہیں۔
کا مجموعہ35NiCrMo میٹریل، کنٹرولڈ ہیٹ ٹریٹمنٹ، بڑے سائز کی درستگی والی CNC مشینی، متحرک توازن کا معائنہ اور دستاویزی کوالٹی کنٹرولتیز رفتار ایلومینیم کی پٹی اور فوائل رولنگ ملز میں استعمال ہونے والی کاسٹ اسٹیل آستین کے لیے مکمل مینوفیکچرنگ کا عمل فراہم کرتا ہے۔
اپنی مرضی کے مطابق مینوفیکچرنگ
GW Precision Technology اسے تیار کرتی ہے۔35NiCrMo کاسٹ اسٹیل آستینکسٹمر کے رولنگ آلات کی تکنیکی اور جہتی ضروریات کے مطابق۔ دی565 × 505 × 1700 ملی میٹرآستین کی تفصیلات، تیز رفتار ایپلی کیشن کی حد، متحرک توازن کی ضرورت، مشینی عمل اور معائنہ کی دستاویزات کو مخصوص ایلومینیم رولنگ ایپلی کیشن کے لیے مینوفیکچرنگ اور کوالٹی کنٹرول کے عمل میں شامل کیا جا سکتا ہے۔